


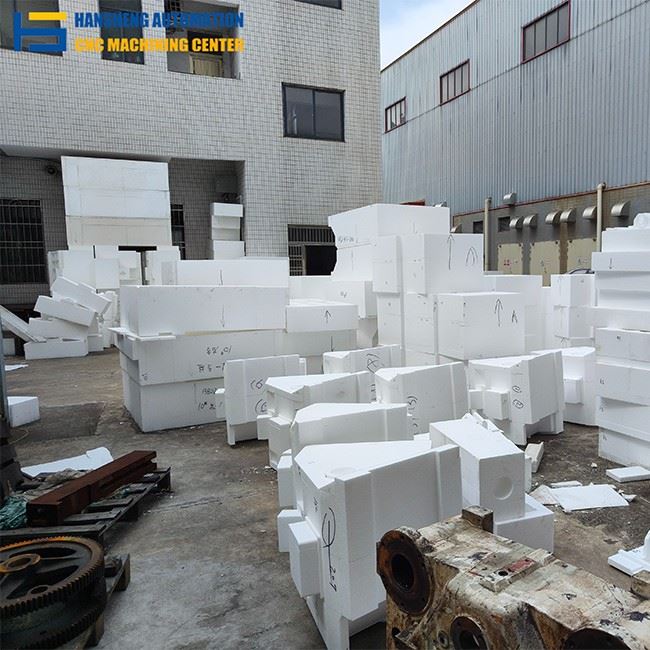


Hansheng Automation ist seit vielen Jahren stark in der Gießereibranche tätig und verfügt nicht nur über eine unabhängige Gussfabrik und eine Gussverarbeitungsfabrik, sondern auch über einen kompletten Satz großer -Geräte, die den Gussanforderungen der meisten Kunden gerecht werden können. Wir verwenden häufig das GussverfahrenSandguss, Schaumguss, Feinguss usw. hat Präzisionsgussteile für Hersteller von Tabakmaschinen, Hersteller von CNC-Bearbeitungsmaschinen und anderen großen Geräteherstellern bereitgestellt und wurde von den Kunden anerkannt und mit Rabatten versehen. Wir hoffen, unseren hochwertigen Service an weitere Kunden weitergeben zu können und das Problem des Teilegusses für Kunden zu lösen.
Merkmale des verlorenen Schaumgusses
Beim Schaumausschmelzverfahren handelt es sich um ein Gießverfahren, bei dem Polystyrol-Kunststoff zur Herstellung von Gussformen verwendet wird, das viele Eigenschaften aufweist:
Formen sind nicht wiederverwendbar
Metallformen, die in anderen Gussprozessen verwendet werden, können wiederverwendet werden. Bei verlorenem Schaumguss mit einer Polystyrol-Kunststoffform schmilzt beim Guss geschmolzene Metalllösung, sodass die Form einmalig ist und nicht wiederverwendet werden kann.
Kurzer Gießzyklus
Wir sind mit CNC-Geräten zur automatischen Formenherstellung für die Massenproduktion von Formen ausgestattet, und die Zykluszeit von der Herstellung der Form bis zur Fertigstellung des Gusses beträgt normalerweise nur 2-3 Tage. Bei anderen Gussprozessen kann die Zykluszeit Wochen dauern.
Unterstützung komplexer Strukturen
Mit dem Fluchtformguss können Rohlinge für Laufräder oder andere Präzisionsteile mit inneren Hohlräumen und dünnen Wänden gegossen werden. Allerdings ist es notwendig, den Formkern im Voraus vorzubereiten, um die inneren Hohlräume und dünnen Wände zu realisieren.

Gießverfahren mit verlorenem Schaum
Das Schaumausschmelzverfahren ermöglicht die Präzisionsfertigung komplexer Metallteile in mehreren Schlüsselschritten. Im Folgenden finden Sie eine detaillierte Beschreibung des Schaumausschmelzverfahrens:
Zum Gießen muss zuerst die Form des Produkts hergestellt werden, und für unterschiedliche Gießverfahren werden unterschiedliche Formen verwendet. Beim Gießen mit verlorenem Schaum wird expandiertes Polystyrol (EPS) zur Herstellung der Formen verwendet. Damit das Gießen reibungslos verläuft, müssen wir auch das Kreuzungssystem entwerfen, herstellen und es mit den Formen zusammenbauen.
Um zu verhindern, dass grober Sand die glatte Oberfläche der Schaumform angreift, ist es notwendig, die Oberfläche der Schaumform mit einer feuerfesten Beschichtung zu überziehen. Die feuerfeste Beschichtung ist in der Lage, alle Details der Form sehr gut wiederherzustellen.
Nachdem die Formen vorbereitet sind, werden die entsprechenden Metallmaterialien gemäß den Zeichnungen des Kunden ausgewählt und im Ofen geschmolzen. Da der Schmelzpunkt des Metallmaterials sehr hoch ist, muss es gut vor hohen Temperaturen geschützt werden.
Nachdem Sie die oben genannten drei Schritte ausgeführt haben, können Sie die Form in einen Behälter mit Sand legen. Füllen Sie den Behälter mit Sand und rütteln Sie den Behälter vorsichtig, um die Form vollständig mit trockenem Sand zu bedecken. Das geschmolzene Metall wird dann in die Form gegossen und in Form abgekühlt.
Nach dem Formen ist es notwendig, das Gussstück aus dem Behälter zu nehmen und die Oberfläche des Gussstücks von Rückständen und Sand zu reinigen. Wenn eine höhere Präzision für das Gussprodukt erforderlich ist, wird eine CNC-Bearbeitung durchgeführt.
Dabei handelt es sich um den Prozess des Lost Foam Casting, bei dem die Abfallerzeugung erheblich reduziert werden kann und der beim Gießen verwendete Trockensand recycelt werden kann. Mit dieser Gussart lassen sich komplexe Formen mit einem hohen Maß an Oberflächengüte und Präzision erzeugen und die Anforderungen vieler Bereiche erfüllen.
Gängige Materialien und Anwendungen
Gussteile aus verlorenem Schaum können in einer Vielzahl von Materialien verwendet werden, darunter Gusseisen, Stahlguss, Aluminiumguss und Kupferguss. Für jedes Material sind auch die Anwendungsszenarien beim Gießen sehr unterschiedlich. Die folgende Tabelle soll Ihnen ein schnelleres Verständnis der typischen Anwendungsszenarien dieser Materialien vermitteln.
|
Art des Materials |
Häufig verwendete Modelle |
Typische Anwendungsszenarien |
|
Gusseisen |
HT250/HT300/QT200 |
Werkzeugmaschinenbett, Motorgehäuse |
|
Stahlguss |
ZG270-500/ZG20Cr13 |
Bergbaumaschinen, korrosionsbeständige Ventile |
|
Aluminiumguss |
A356/ZL104 |
Autoräder, Luftfahrthalterungen |
|
Bronzeguss |
C90300/C95500 |
Schiffszubehör, verschleißfeste-Lager |
Zusätzlich zu den oben genannten häufig verwendeten Modellen können wir je nach Kundenwunsch auch andere Arten von Materialgüssen durchführen. Sie können uns gerne kontaktieren, um den richtigen Gussservice für Sie zu erhalten.

Technische Fähigkeiten beim Schaumgießen verloren
Bei Hansheng Automation halten wir uns an strenge Industriestandards, um die Leistung und Präzision jedes Gussteils sicherzustellen.
| Parameter | Spezifikation/Fähigkeit |
|---|---|
| Max. Verarbeitungsgröße | 3800 mm × 1500 mm × 1200 mm (Gesamtkapazität des Unternehmens, vorbehaltlich der Projektbewertung) |
| Gusstoleranz (allgemein) | ISO 8062 CT8 - CT9 (freie Toleranz ca. ±1 mm) |
| Gusstoleranz (hohe Präzision) | Erreichbare spezifizierte Toleranz von ±0,03 mm durch Nachbearbeitung |
| Oberflächenbeschaffenheit (Ra) | Ra 6.3 - 12.5 µm (Besser als Sandguss, vergleichbar mit Feinguss) |
| Gewichtsbereich | 0,5 kg - 500 kg |
| Min. Wandstärke | 3,0 mm (Abhängig von Material und Geometrie; kann bei Aluminiumlegierungen dünner sein) |
| Entwurfswinkel | 0 Grad (kein Tiefgang)– Ein zentraler Vorteil, der das Gießen perfekt vertikaler Wände ermöglicht. |
| Bearbeitungszugabe | 1,5 mm - 3.0 mm (Nahezu -endgültige Form, kann die Bearbeitungszeit um bis zu 50 % reduzieren) |

Warum sollten Sie sich für Lost Foam entscheiden? Prozessvergleich
Wenn Sie die Unterschiede zwischen Lost Foam, Sandguss und Feinguss kennen, können Sie die kostengünstigste Lösung für Ihr Projekt auswählen.
| Besonderheit | Verlorener Schaumguss | Sandguss (grüner Sand) | Feinguss (Wachsausschmelzverfahren) |
| Designkomplexität | Sehr hoch (Kann komplexe Innenkanäle ohne Kerne gießen) | Niedrig bis Mittel (Begrenzt durch Kernplatzierung) | Hoch |
| Oberflächenbeschaffenheit | Ausgezeichnet (glatt) | Rauh | Überlegen (Spiegel-ähnlich) |
| Maßgenauigkeit | Hoch (CT8-CT9) | Niedrig (CT10-CT12) | Sehr hoch (CT5-CT7) |
| Werkzeugkosten | Mittel (Aluminiumformen für Schaumstoff) | Niedrig (Holz-/Metallmuster) | Hoch (Metallstempel für Wachs) |
| Stückkosten | Niedriger für mittlere/hohe Lautstärke | Am niedrigsten für einfache Teile | Höchste |
| Trennlinien | Keine (nahtlose Oberfläche) | Ja (Erfordert Schleifen) | Keiner |
| Am besten für... | Komplexe Strukturteile, Gehäuse, Verteiler | Einfache, schwere Maschinenteile | Kleine, komplizierte, hochwertige-Legierungen |
FAQ
F: Sind Lost-Foam-Gussteile für die Herstellung übergroßer Teile geeignet?
A: Ja, Gussteile bis zu 10 Tonnen können hergestellt werden (z. B. Maschinenbetten), aber große Kolben und spezielle Schüttler müssen individuell angepasst werden.
F: Wie lässt sich das Problem der Aufkohlung von Stahlgussteilen lösen?
A: Das STMMA-Modell (Kohlenstoffgehalt ist 30 % niedriger als EPS) wurde übernommen und beim Gießen wurden 0,1 % bis 0,3 % Entkohlungsmittel (z. B. CaO) zugesetzt und die Gießtemperatur wurde auf mindestens 1550 Grad eingestellt.
F: Was sind die Ursachen und Lösungen für häufige Mängel (Porosität, Schlackeneinschlüsse, Kollapskasten) bei verlorenen Schaumgussteilen?
A: Die Porosität ist hauptsächlich darauf zurückzuführen, dass das Schaumpyrolysegas nicht rechtzeitig abgeführt wird. Dies kann durch Erhöhen der Gießtemperatur (1470 -1580 Grad für Grauguss) und der Vakuumpumprate verbessert werden. Aufgrund der schlechten Abdichtung des Angusssystems oder der Beteiligung von Sandpartikeln ist es erforderlich, die Verbindung zwischen Anguss und Modell mit einer schnell trocknenden Beschichtung abzudichten und die Oberseite des Sandkastens mit einem Asbesttuch abzudecken, um das Spritzen von Sandpartikeln zu verhindern. Gleichzeitig muss der Rand des Kastens mit Harzsand vorgefüllt werden, um die Stütze zu verstärken. Das Zusammenfallen des Kastens wird oft durch unzureichenden Unterdruck oder „Flash“ von geschmolzenem Metall verursacht. Daher ist es notwendig, Harzsand-Versteifungen um den Gießbecher herum einzubetten und den Unterdruck durch eine Vakuumpumpe mit variabler Frequenz aufrechtzuerhalten.
F: Welche Arten von Gussteilen sind für das Lost-Foam-Verfahren nicht geeignet?
A: Lost foam casting has clear restrictions on materials and structures: the most suitable gray cast iron (second to ductile iron, cast steel), low carbon steel and alloy steel need special treatment; The structure is suitable for complex parts (such as boxes and shells) with uniform wall thickness (10-20mm), and thick-walled parts (>50mm) können aufgrund von Schaumschlackeneinschlüssen leicht brechen.
Beliebte label: verlorener Schaumguss, China verlorener Schaumguss Hersteller, Lieferanten, Fabrik, Casting Finishing, Schimmelpilzherstellung gießen, Verbesserung der Casting, Mittelgast, Casting Broker


